














11 распространенных дефектов ультразвуковой сварки пластмасс и способы их устранения (с пошаговым руководством по устранению неполадок)
Последнее обновление: 20 августа 2026 г. | Автор: [Ли Йонг] (инженер по ультразвуковой сварке) | Время чтения: около 12 минут
| Об этой статье Статья подготовлена Ли Йонгом, инженером-технологом ультразвуковой сварки в компании Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Обладая 22-летним опытом в области ввода в эксплуатацию производственных линий и повышения производительности, он реализовал более 10 000 сварочных проектов, охвативших более 100 000 сварных изделий. Содержание статьи основано на реальных примерах из производственных процессов и проверке параметров. |
Оглавление
- Холодная сварка (ложная сварка)
- Избыточная сварка (следы ожогов, обугливание)
- Чрезмерный выброс пламени и перелив
- Деформация и коробление изделия
- Трещины и расслоение
- Несоосность и несоответствие сварных швов
- Вмятины и следы от давления на поверхности.
- Пузырьки и пористость
- Плохая герметизация (протечки воды и воздуха)
- Нестабильное качество сварки
- Дребезжащий шум после сварки
- Краткий план устранения неполадок
- Часто задаваемые вопросы (FAQ)
Благодаря своей скорости, высокой стабильности и отсутствию расходных материалов, ультразвуковая сварка пластмасс стала основным процессом сборки в автомобильных интерьерах, корпусах электроники, медицинских приборах, деталях бытовой техники и многих других областях. Однако в реальном производстве — под влиянием состояния материала, настроек параметров, износа инструмента, точности оснастки и других факторов — дефекты сварки являются проблемой, с которой сталкивается практически каждая производственная линия.
В этой статье систематически рассматриваются 11 наиболее распространенных дефектов ультразвуковой сварки, встречающихся в производстве. Каждый дефект разбит на три уровня: «Симптом → Причина → Решение». В конце статьи приводится краткая схема поиска и устранения неисправностей, которая поможет вам быстро определить первопричину проблемы на производственной линии и сократить время, затрачиваемое на метод проб и ошибок.
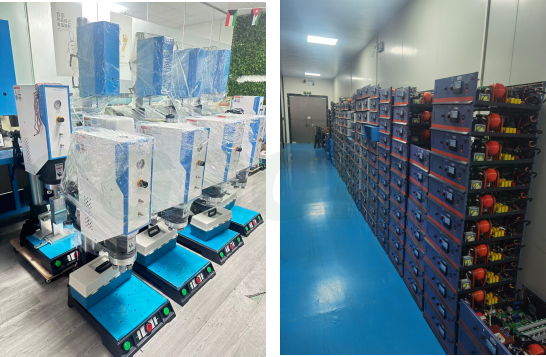
Фотографии производственной линии оборудования для ультразвуковой сварки пластмасс.
1. Холодная сварка (ложная сварка)
Симптом
Сварной шов выглядит полностью сформированным, но он разваливается от легкого поворота рукой, и его прочность значительно ниже проектных требований; при испытаниях на отслаивание верхняя и нижняя части корпуса просто разделяются. Осмотр поперечного сечения показывает, что внутри не произошло настоящего сплавления — направляющие энергию просто «сплющились», а не образовали расплавленный слиток.
Причины
- Недостаточное давление сварки, слишком короткое время сварки или слишком низкая амплитуда — подвод энергии ниже порога плавления.
- Изношенный рупор или крепление снижают эффективность передачи энергии.
- Изделие неправильно установлено в приспособлении, поэтому направляющие мощности не совпадают с точкой приложения давления рупора.
- Избыточная влажность в пластиковой смоле; испаряющаяся вода отводит тепло и препятствует плавлению.
- При проектировании изделия руководители энергетических компаний уделили слишком мало внимания деталям — недостаточно плавкого материала.
Решения
- При необходимости увеличьте давление сварки, продлите время сварки или повысьте амплитуду выходного сигнала (регулируйте только один параметр за раз и записывайте результаты сравнения).
- Осмотрите рабочие поверхности рупора и крепления; незамедлительно отремонтируйте или замените изношенные детали.
- Оптимизируйте приспособление, чтобы гарантировать точное позиционирование изделия без смещения.
- Предварительно просушите пластиковую смолу, чтобы удалить влагу (для ABS/PC — запекайте при температуре 80–100 °C в течение 2–4 часов).
- Измените конструкцию изделия, увеличив размеры направляющих энергии (типичная высота направляющих составляет 0,5–0,8 мм в зависимости от толщины стенки материала).
2. Избыточная сварка (следы ожогов, обугливание)
Симптом
Сварной шов становится белым, желтым или даже обугленным черным; образуется много окалины, деталь деформируется; в тяжелых случаях происходит локальное прогорание. Чаще всего наблюдается на небольших деталях, тонкостенных деталях или изделиях с увеличенными направляющими энергии.
Причины
- Чрезмерное время сварки, амплитуда или давление — превышение допустимого уровня энергии, подаваемой на единицу площади.
- Слишком длительное время воздействия ультразвука; тепло продолжает накапливаться, и ему некуда рассеиваться.
- Толщина стенок изделия слишком мала — оно не выдерживает стандартных параметров.
Решения
- Сократите время сварки, уменьшите амплитуду и снизьте сварочное давление.
- Сократите время воздействия/выдержки ультразвука.
- Снизьте общее энергопотребление при производстве тонкостенных изделий; при необходимости проконсультируйтесь с инженером-конструктором для оптимизации толщины стенок.
- Отрегулируйте положение контакта рупора, чтобы предотвратить концентрацию энергии в локальных слабых местах.
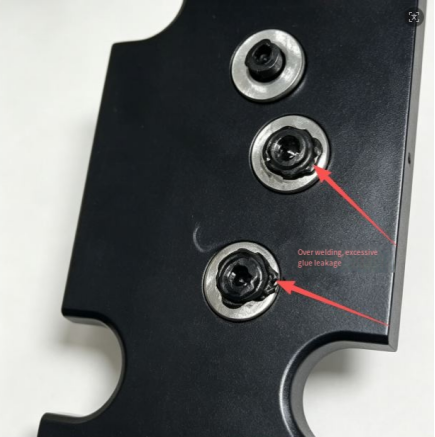
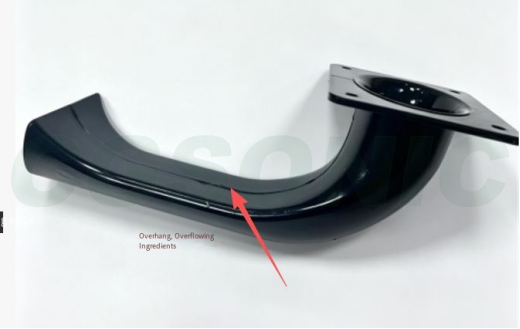
3. Чрезмерный взрыв и перелив
Симптом
По обеим сторонам сварного шва образуется кольцо излишков пластиковой заусенки. Оно портит внешний вид, и его приходится обрезать вручную, что увеличивает стоимость.
Причины
- Слишком высокое давление сварки или слишком большая глубина пробоя (опускания сварочного шва)
- Материал легко течет, поэтому расплавленный пластик легко выдавливается.
- Зазор между верхним и нижним корпусами слишком велик, что создает «путь утечки» расплава.
- Контактная поверхность рога не плоская, что создает чрезмерное локальное давление.
Решения
- Снизьте давление сварки и уменьшите глубину схлопывания.
- Оптимизировать процесс литья под давлением изделия для уменьшения зазора между корпусом и деформационными элементами.
- Проведите техническое обслуживание и повторную заточку рупора, чтобы контактная поверхность оставалась плоской.
- Для сыпучих пластмасс (таких как полипропилен) уменьшите амплитуду, чтобы снизить количество выдавливаемого расплавленного пластика.
4. Деформация и коробление изделия
Симптом
После сварки корпус деформируется или выгибается, а защелки изнашиваются, что приводит к нарушению соосности всей последующей сборки — иногда до такой степени, что защелки перестают подходить друг к другу совсем.
Причины
- Высокое давление зажима с локальной концентрацией теплового напряжения.
- Недостаточная опора зажимного приспособления; незакрепленные участки детали разрушаются под давлением.
- Неравномерная толщина стенок самой детали приводит к неравномерной усадке при охлаждении.
- Давление, сбрасываемое до истечения времени охлаждения (выдержки), достаточно велико, пока пластик еще не затвердел.
Решения
- Снизьте давление зажима при сварке.
- Оптимизируйте крепление/установку, чтобы обеспечить полную поддержку задней части изделия и устранить участки без поддержки.
- По возможности следует максимально повысить равномерность толщины стенок в конструкции изделия.
- Увеличьте время удержания/охлаждения; сбрасывайте давление и открывайте инструмент только после того, как пластик остынет и затвердеет.
5. Трещины и расслоение
Симптом
Трещины появляются вблизи сварного шва, в тонкостенных участках или в углах. Они чаще встречаются в хрупких материалах (АБС-пластик, ПК) — особенно в ПК.
Причины
- Чрезмерная ультразвуковая энергия; высокочастотное вибрационное воздействие буквально «встряхивает» материал, разрывая его на части.
- Рог оказывает прямое давление на тонкостенный участок, концентрируя напряжение.
- В формованной детали высокое внутреннее напряжение; нагрев при сварке приводит к снятию напряжения.
- Концентрация напряжений в острых углах детали.
Решения
- Уменьшите амплитуду и общую энергию сварки, чтобы снизить ударную нагрузку.
- Измените положение контакта звукового сигнала, чтобы избежать участков с тонкими стенками.
- Для снятия внутренних напряжений предварительно проведите отжиг формованных деталей.
- Сгладьте острые углы в конструкции изделия, чтобы устранить точки концентрации напряжений.
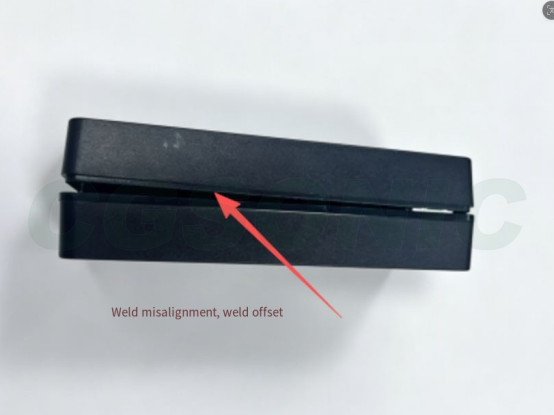
6. Несоосность и несоответствие сварных швов
Симптом
В месте соединения верхнего и нижнего корпусов имеется большой выступ и неравномерная высота — косметический дефект, который в тяжелых случаях может также ухудшить герметичность.
Причины
- Низкая точность позиционирования.
- Большой зазор в пресс-форме изделия при литье под давлением.
- Звуковой сигнал установлен не вертикально и имеет боковое смещение.
- В процессе зажима деталь подвергается боковой нагрузке.
Решения
- Откалибруйте и отремонтируйте позиционирующее приспособление для повышения точности позиционирования.
- Усовершенствовать пресс-форму для литья под давлением, чтобы уменьшить зазор между корпусом и деформационными элементами.
- Скорректируйте установку звукового сигнала, чтобы обеспечить вертикальность и исключить боковое смещение.
- Отрегулируйте приспособление так, чтобы деталь никогда не смещалась вбок во время сварки.
7. Вмятины и следы от давления на поверхности.
Симптом
Следы или вмятины от ударного механизма вдавливаются в наружную поверхность детали, портя ее внешний вид. Для декоративных деталей (пульты дистанционного управления, панели динамиков и т. д.) это обычно фатальный дефект.
Причины
- Чрезмерное сварочное давление
- Амплитуда, передаваемая на поверхность косметического средства.
- Несоответствующая твердость или текстура поверхности рога.
- Деталь не имеет опоры, поэтому она проседает под давлением.
Решения
- Снизьте давление сварки.
- Добавьте защитную буферную пленку между рогом и декоративной поверхностью; оптимизируйте текстуру поверхности рога.
- Для предотвращения провисания детали под давлением необходимо обеспечить полную поддержку задней части приспособления.
- Уменьшите амплитуду, чтобы ограничить воздействие вибрации на косметическую поверхность.
8. Пузырьки и пористость
Симптом
Внутри сварного шва образуются пузырьки воздуха, которые видны невооруженным глазом в прозрачных деталях, снижая прочность и ухудшая герметичность.
Причины
- Высокая влажность пластика; она испаряется во время сварки и задерживается в шве.
- Газ внутри расплавленного материала не может выйти наружу.
- Слишком быстрая сварка; расплавленный пластик запаивает слишком рано и задерживает воздух.
Решения
- Полностью высушите пластиковую смолу, чтобы удалить влагу.
- Снизьте скорость сварки соответствующим образом, чтобы дать газу время выйти.
- Отрегулируйте параметры давления таким образом, чтобы расплав был полностью сжат, а внутренний газ выдавлен из шва.
9. Плохая герметизация (протечки воды и воздуха)
Симптом
Прочность на растяжение приемлемая, но деталь не проходит испытания на герметичность или погружение в воду. Часто встречается в водонепроницаемых корпусах, автомобильных датчиках, деталях с жидкостным охлаждением и других изделиях, где важна герметичность.
Причины
- Холодная сварка: местами сплавление происходит прерывисто, оставляя зазоры в шве.
- Масло или пыль на сопрягаемых поверхностях загрязняют зону сварки.
- Поврежденные или неправильно спроектированные направляющие энергии — недостаточно расплавленного металла для заполнения герметизирующего канала.
- Колебания параметров сварки; степень плавления варьируется от детали к детали.
Решения
- Сначала устраните неполадки при холодной сварке (см. Раздел 1) и точно настройте параметры сварки так, чтобы шов плавился непрерывно по всей окружности.
- Перед сваркой очистите сопрягаемые поверхности детали от масла и пыли.
- Осмотрите энергоуправляющие; в случае повреждений внесите изменения в конструкцию изделия.
- Для снижения колебаний параметров стабилизируйте давление воздуха и напряжение оборудования и проведите выборочные проверки герметичности трубопровода.
10. Нестабильное качество сварки
Симптом
В одной и той же партии одни детали свариваются качественно, а другие оказываются не сваренными в холодном состоянии; процент брака сильно колеблется, и параметры, настроенные сегодня, завтра снова оказываются неверными.
Причины
- Колебания напряжения в электросети мастерской
- Нестабильное давление сжатого воздуха
- Износ рупора и дрейф резонансной частоты
- Различия в характеристиках формованных деталей от партии к партии (содержание влаги, размеры, внутренние напряжения)
- Несоответствие зазоров при размещении светильника.
Решения
- Оснастите оборудование стабилизатором напряжения и стабилизируйте давление подачи воздуха.
- Регулярно проверяйте резонанс рупора; своевременно ремонтируйте или заменяйте изношенные рупоры.
- Контролировать поступление формованных деталей и стандартизировать процесс формования для уменьшения вариативности партий.
- Перенастройте зажимные приспособления таким образом, чтобы каждая деталь удерживалась с одинаковым зазором.
11. Дребезжащий шум после сварки
Симптом
При встряхивании готовой детали изнутри доносится мелкий дребезжащий звук. Это характерно для изделий с закрытой полостью (пульты дистанционного управления, корпуса датчиков).
Причины
- Внутри полости остались пластиковые обломки от пересварки.
- Вспышка отламывается и попадает в изделие.
Решения
- Оптимизируйте параметры, чтобы избежать чрезмерной сварки и образования сварочных отходов в месте их образования.
- Усовершенствуйте конструкцию сварного шва, чтобы предотвратить отслоение облоя в полость.
- После сварки добавьте этап очистки полости сжатым воздухом для удаления мусора.
- Контролируйте вспышки и переливы; при необходимости добавьте этап обрезки.
Краткий план устранения неполадок
При возникновении неполадок в процессе сварки не начинайте слепо менять параметры. Устраняйте неполадки в указанном ниже порядке — это охватывает 90% проблем:
① Сушка материала → ② Зазор между деталью и корпусом изделия → ③ Состояние рупора/крепления → ④ Три основных параметра: давление, время, амплитуда
Сначала подтвердите состояние материала (влажность, партия), затем проверьте допуски посадки детали, после чего осмотрите рупор и приспособление на предмет износа или смещения — и только потом начинайте регулировать параметры. Если делать это в обратном порядке, вы, как правило, потратите время впустую.
Часто задаваемые вопросы (FAQ)
В: Как исправить холодную сварку (ложную сварку) при ультразвуковой сварке?
А: Сначала проверьте, не установлены ли слишком низкие значения трех основных параметров — давления, времени сварки и амплитуды; затем проверьте, не изношен ли сварочный аппарат/крепление или не смещена ли деталь. Чрезмерно влажный пластик также вызывает холодную сварку, поэтому просушите материал перед сваркой. Если направляющие энергии слишком малы, необходимо изменить конструкцию изделия, увеличив их размер.
В: Почему при ультразвуковой сварке металл белеет или пригорает?
А: Это классический пример пересварки. Причины — чрезмерное время сварки, амплитуда или давление, либо слишком длительная выдержка ультразвукового воздействия, которая приводит к накоплению тепла. Решение заключается в сокращении времени сварки, уменьшении амплитуды, снижении давления и сокращении времени выдержки. При сварке тонкостенных изделий требуется особая осторожность в отношении подводимой энергии.
В: Что делать, если деталь деформируется или коробится после ультразвуковой сварки?
А: Уменьшите давление при затяжке при сварке и оптимизируйте зажим, чтобы обеспечить деталь с полной поддержкой задней части; увеличьте время выдержки/охлаждения и сбрасывайте давление только после того, как пластик остынет и затвердеет. Неравномерная толщина стенок самой детали также усугубляет деформацию и должна быть улучшена на этапе проектирования.
В: В чем разница между ABS и PC при ультразвуковой сварке?
А: ABS — это аморфный материал с превосходной способностью к ультразвуковой сварке, который легко плавится. PC также аморфен, но имеет более высокую температуру плавления и большую жесткость, поэтому для него требуется большая амплитуда и энергия; он также чувствителен к внутренним напряжениям — перед сваркой рекомендуется отжиг, иначе легко появляются трещины.
В: Как устранить неполадки, связанные с нестабильной и прерывистой ультразвуковой сваркой?
A: Устранение неполадок следует проводить в следующем порядке: 1) колебания напряжения питания — установить стабилизатор напряжения; 2) проверить стабильность давления подачи воздуха; 3) износ рупора и дрейф резонанса — регулярно проверять; 4) вариативность партии формованных деталей — стандартизировать процесс; 5) проверить постоянство зазора при позиционировании приспособления.