














Полное руководство по настройке параметров ультразвуковой сварки: объяснение 14 ключевых параметров (практическая версия для инженеров)
Полное руководство по настройке параметров ультразвуковой сварки: объяснение 14 ключевых параметров (практическая версия для инженеров)
Данная статья подготовлена Ли Йонгом, инженером по ультразвуковой сварке в компании Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., обладающим 22-летним опытом в области отладки производственных линий и повышения производительности, а также реализовавшим более 10 000 сварочных проектов, охватывающих сварку более 100 000 изделий. Содержание статьи основано на реальных примерах из производственных процессов и проверке параметров.
Оглавление
- Давление сварки
- Время задержки 1 (ожидание запуска)
- Время сварки
- Время выдержки под давлением (отверждения)
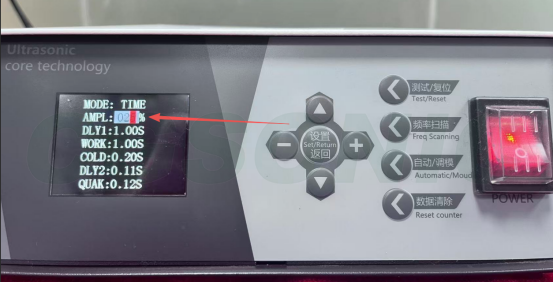
- амплитуда
- Выбор режима сварки (время/энергия/глубина)
- скорость снижения
- Буфер машинного спуска
- Срабатывающее давление
- Время задержки два (задержка до повышения давления)
- Время вторичной вибрации (для очистки сварочной головки)
- Точная регулировка хода станка
- Калибровка на уровне станка
- Полный ход поршня машины
- Краткая справочная таблица по 14 параметрам
- Дерево решений по настройке параметров
- Часто задаваемые вопросы (FAQ)
I. Давление сварки
эффект
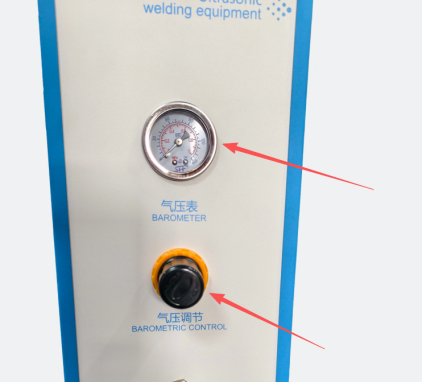
Давление сварки имеет основополагающее значение для соединения пластмасс, определяя плотность контакта между сварочной головкой и изделием и напрямую влияя на то, насколько эффективно энергия вибрации может передаваться в сварной шов.
Влияние
- Недостаточное давление Верхняя и нижняя части изделия не прилегают друг к другу плотно, что приводит к плохой передаче энергии вибрации и, как следствие, к некачественной сварке и недостаточной прочности сварного шва.
- Избыточное давление Пластик подвергается сильному сжатию, что приводит к чрезмерной сварке, образованию заусенцев, повреждению и деформации изделия.
предположение
- Для обычных пластиковых деталей предпочтительно использовать среднее давление; для тонкостенных и наружных деталей давление следует соответствующим образом снизить; а для жестких материалов давление можно соответствующим образом повысить.
Последовательность отладки: постепенно увеличивайте давление от низкого к высокому, пока не найдете давление, обеспечивающее плотное прилегание изделия. Не стремитесь к принципу «чем плотнее, тем лучше».
II. Время задержки 1 (ожидание запуска)
эффект
Время ожидания между нажатием кнопки «Пуск» и началом опускания сварочной головки и излучением ультразвуковых волн позволяет оператору убедиться в правильности установки изделия.
Влияние
- Слишком короткая задержка Если начать работу с изделием до того, как оно будет должным образом размещено, это может привести к защемлению руки или смещению изделия, что создаст опасность для безопасности.
- Чрезмерные задержки сократить время производственного цикла и повысить эффективность использования производственных мощностей.
предположение
- В моделях с двухкнопочным управлением таймер запустится только при одновременном нажатии обеих ручек для обеспечения безопасности эксплуатации.
- Для стандартных изделий установите время на 0,1-0,5 секунды; для изделий, требующих ручной установки и позиционирования, увеличьте время до 0,5-1,0 секунды.
III. Время сварки
эффект
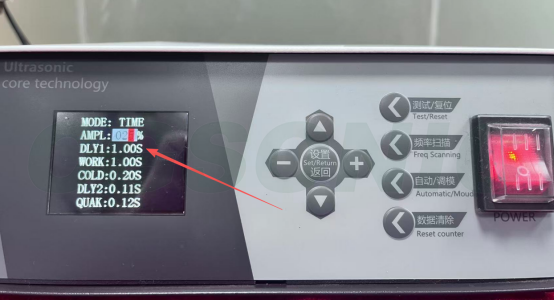
Длительность ультразвуковой вибрации определяет количество расплавленного пластика. Время сварки — это параметр, который больше всего волнует новичков, но именно его чаще всего неправильно настраивают.
Влияние
- Слишком короткий срок Недостаточное расплавление пластика, неполная сварка и некачественная пайка.
- Слишком долго Чрезмерное потребление энергии приводит к переплавлению пластика, вызывая пригорание, чрезмерное образование облоя и деформацию изделия.
предположение
- Время сварки мелких и тонких деталей обычно составляет... 1-0.4с для средних и крупных деталей, это составляет 0,4-1,2 с и может быть точно отрегулирован в соответствии с фактическим эффектом сварки.
- Начинайте с коротких промежутков времени и постепенно увеличивайте их; не устанавливайте сразу длительные промежутки времени. Если вы заметили пригорание или чрезмерное образование заусенцев, немедленно отрегулируйте натяжение.
- При первой пробной сварке новой модели или нового материала рекомендуется начинать с 0,2 с и каждый раз проводить испытание в течение 0,1 с, фиксируя внешний вид и прочность.
IV. Время выдержки под давлением (отверждения).
эффект
После прекращения ультразвуковой обработки продолжайте прижимать изделие, чтобы расплавленный пластик остыл и затвердел. Недостаточное время выдержки является распространенной причиной растрескивания сварного шва и его пружинения.
Влияние
- Слишком короткое время удержания Если форму открыть до того, как пластик остынет, сварной шов будет склонен к деформации, растрескиванию и смещению.
- Чрезмерное время удержания давления замедляет производственный цикл и снижает эффективность производства.
предположение
- Для стандартных изделий, выдерживаемое давление время составляет 0,2-0,8 секунды Для изделий с высокими требованиями к герметизации время удержания давления следует соответствующим образом увеличить (например, для водонепроницаемых корпусов).
- Чем выше температура плавления материала и толще сварной шов, тем дольше должно быть время выдержки под давлением.
V. Amplitude
эффект
Амплитуда вибрации сварочной головки определяет количество энергии, передаваемой изделию за единицу времени. Амплитуда, наряду со временем сварки и давлением, составляет «три элемента энергии».
Влияние
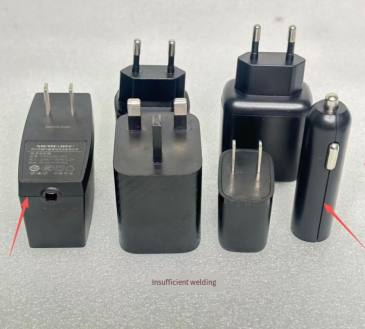
- Низкая амплитуда : недостаточная энергия, слабая сварка и некачественное паяное соединение.
- Чрезмерная амплитуда Удар слишком сильный, что может легко привести к возгоранию материалов и растрескиванию тонкостенных частей изделия.
предположение
- Для твердых пластмасс (ПК, АБС) требуется более высокая амплитуда ( 60%-80% ); мягкие полипропиленовые, полиэтиленовые и нетканые материалы используют меньшую амплитуду ( 30%-50% ).
- Сначала используйте среднюю настройку оборудования (обычно 50%), а затем при необходимости вносите незначительные корректировки в сторону увеличения или уменьшения. Не устанавливайте максимальную настройку сразу.
- Чрезмерная амплитуда также может ускорить износ и тепловыделение сварочной головки, поэтому температуру сварочной головки следует контролировать при длительной эксплуатации.
VI. Выбор режима сварки (время/энергия/глубина)
эффект
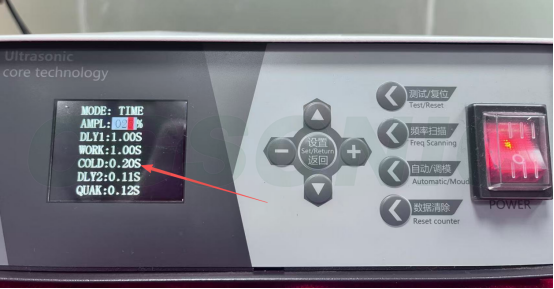
Аппарат для высокоточной ультразвуковой сварки предлагает три режима работы, различающиеся «критериями выходного сигнала»:
- Режим времени Устройство выдает ультразвуковые импульсы с фиксированными интервалами (регулируемыми в секундах).
- Энергетический режим Выделяет суммарную энергию для компенсации колебаний напряжения (регулируется в джоулях).
- Режим глубины Регулируется глубиной нажатия сварочной головки (в миллиметрах).
Применимые сценарии
- Режим времени : Стабильные размеры изделия и хорошая однородность материала, наиболее часто используемый режим и лучший выбор для начинающих при отладке.
- Энергетический режим Рекомендуется для массового производства, где требуется стабильное качество, а также для цехов с нестабильным напряжением электропитания.
- Глубокий режим : Сценарии со строгими требованиями к общей высоте изделия и количеству излишков материала во внешнем виде (например, прецизионная электроника и медицинские приборы).
предположение
Новичкам следует начать с режима отладки по времени, а затем, освоившись, переключиться на энергетический или глубинный режим; стандартные модели поддерживают только режим по времени; для получения информации о моделях высокого класса обратитесь к поставщику оборудования.
VII. Скорость снижения
эффект
Скорость движения внизрог. Скорость спуска напрямую влияет на силу удара в момент контакта сварочной головки с изделием.
Влияние
- Скорость снижения слишком высока. : сварочная головка ударяется о изделие, и удар приводит к его смещению, растрескиванию или неправильной ориентации.
- Темпы снижения слишком медленные. Это увеличивает общий производственный цикл и снижает производственные мощности.
предположение
- Для деталей, изготовленных с высокой точностью или имеющих хрупкую конструкцию, скорость спуска следует снизить; для обычных конструкционных деталей скорость можно соответствующим образом увеличить.
Рекомендуется начать с пробной сварки на 50% скорости и корректировать ее в зависимости от отзывов о внешнем виде и прочности изделия.
8. Буфер спуска машины
эффект
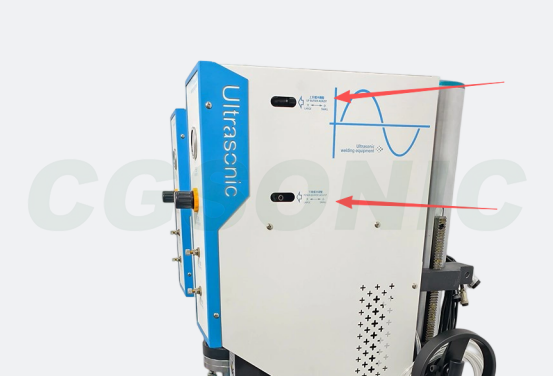
Регулировка замедления работы цилиндра при опускании сварочной головки и приближении к изделию осуществляется с помощью регулировочных клапанов на обоих концах цилиндра, что снижает ударную нагрузку при контакте сварочной головки с изделием.
Влияние
- Недостаточная амортизация Высокоскоростное воздействие сварочной головки на изделие приводит к его смещению, образованию трещин или нарушению позиционирования, а также к легкому появлению вмятин на внешних поверхностях.
- Избыточный буфер Темп снижения слишком низок, что удлиняет производственный цикл и снижает производительность.
предположение
- Регулировка буфера обычно осуществляется с помощью регулировочных клапанов буфера на обоих концах цилиндра; регулировка по часовой стрелке увеличивает буферизацию, а регулировка против часовой стрелки уменьшает ее.
- Увеличьте размер буфера для наружных деталей, прецизионных деталей и хрупких деталей; уменьшите размер буфера для обычных конструкционных деталей, чтобы сократить время цикла.
- Буферизация и скорость снижения — это два параметра, которые работают совместно; регулировка любого из них по отдельности имеет ограниченный эффект.
9. Давление срабатывания
эффект
Ультразвуковые волны начинают генерироваться только после того, как сварочная головка достигнет заданного давления при контакте с изделием. Давление срабатывания эквивалентно «кнопке подтверждения посадки».
Влияние
- Слишком высокое давление срабатывания Ультразвуковая стимуляция начинается до полного сжатия давления, что приводит к вибрационному проскальзыванию и плохому качеству пайки.
- Давление срабатывания слишком низкое Вибрация начинается еще до полного склеивания, что приводит к нестабильному сварному шву.
предположение
- Давление срабатывания должно быть немного ниже фактического давления сварки, чтобы обеспечить полное соединение изделия перед началом ультразвуковой обработки.
- Только модели высокого класса (например, тот серия HS Модели серий P3 и P3 поддерживают функцию срабатывания по давлению; обычные модели не имеют этой опции.
10. Время задержки два (задержка предварительной загрузки)
эффект
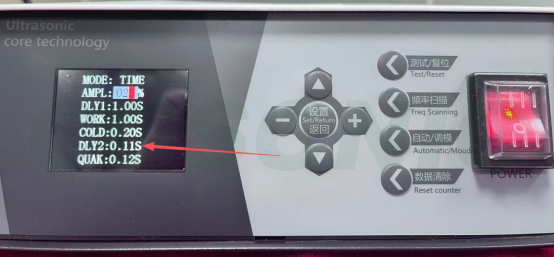
Задержка между опусканием сварочной головки и контактом с изделием и началом излучения ультразвуковых волн позволяет изделию полностью приклеиться и стабилизироваться под давлением до начала вибрации; это также известно как задержка предварительного давления.
Влияние
- Слишком короткая задержка Изделие начинает вибрировать до полного склеивания, что приводит к проскальзыванию, некачественной сварке и нестабильному шву.
- Чрезмерная задержка Производственный цикл увеличивается, а постоянное давление может привести к деформации или повреждению изделия.
предположение
- Для обычных товаров, Время должно составлять 0,05-0,2 секунды. Для крупных изделий или продукции, требующих предварительного прессования и склеивания, время следует соответствующим образом увеличить. 2-0,5 секунды .
- Используйте в сочетании с нажатием на курок, чтобы убедиться в правильной посадке изделия перед активацией ультразвукового воздействия.
- Время задержки 1 против времени задержки 2 Один из этапов — это ожидание от «нажатия кнопки до начала опускания» (для защиты оператора), а другой — ожидание от «контакта с изделием до начала вибрации» (для обеспечения правильной посадки).
11. Второй цикл вибрации (очистка сварочной головки)
эффект
После завершения сварки и поддержания давления ультразвуковые волны снова излучаются в течение короткого времени, чтобы стряхнуть прилипший к сварочной головке продукт или шлак, предотвращая прилипание сварочной головки к материалу и влияние на следующий цикл. В некоторых моделях это называется «вибрация для извлечения из формы» или «время очистки сварочной головки».
Влияние
- Слишком короткий срок Шлак или продукт прилипают к сварочной головке, влияя на позиционирование и качество сварки при последующих швах.
- Избыточное время Это приводит к потерям энергии, может вызвать чрезмерное повышение температуры сварочной головки и ускоряет ее износ.
предположение
- Материалы, к которым легко прилипают (например, полипропилен и полиэтилен), требуют дополнительного встряхивания и разбрызгивания; твердые пластмассы, как правило, прилипают с трудом.
- Обычная настройка: 05-0.2с Для легко прилипающих материалов увеличьте время выдержки соответствующим образом; для антипригарных изделий установите значение 0, чтобы отключить эту функцию.
12. Точная настройка хода станка
эффект
Точная регулировка вертикального хода сварочной головки используется для контроля положения контакта и глубины сварки между самой нижней точкой сварочной головки и поверхностью изделия. Обычно это достигается с помощью ограничительных винтов или шкалы.
Влияние
- Чрезмерный инсульт Сварочная головка прижимается слишком глубоко, что приводит к пересварке, образованию окалины, повреждению и деформации изделия.
- Недостаточный инсульт Сварочная головка не обеспечивает надлежащего контакта или давление недостаточное, что приводит к неполной сварке и недостаточной прочности сварного шва.
предположение
- Сначала выполните грубую корректировку общего хода, затем используйте точную корректировку для более точного позиционирования.
- Каждая регулировка не должна превышать 1 мм Во время регулировки следует проводить пробные сварные швы, а результаты необходимо подтвердить, сопоставив внешний вид и прочность.
- После замены изделий или сварочных головок необходимо выполнить повторную калибровку точной регулировки хода.
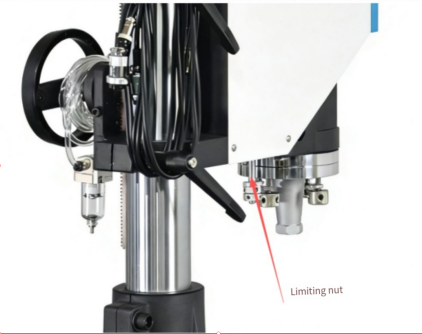
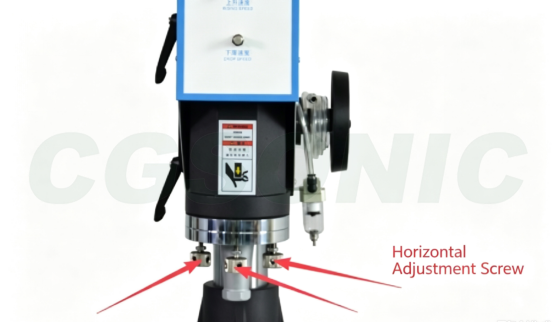
13. Калибровка выравнивания станка
эффект
Выравнивание параллельности рабочей поверхности сварочной головки и рабочей поверхности нижней формы/приспособления обеспечивает равномерное распределение сварочного давления по всему сварному шву, что является основой для обеспечения стабильного качества сварки.
Влияние
- Горизонтальное отклонение Одна сторона сварного шва переварена, а другая — недоварена, что приводит к неравномерной прочности сварного шва и легкой деформации изделия.
предположение
- Горизонтальное выравнивание обычно достигается регулировкой винтов уровня на кронштейне крепления сварочной головки.
- Уровень необходимо повторно калибровать после замены сварочной головки, замены нижней формы или перемещения станка.
- Распределение давления можно проверить с помощью самоклеящаяся бумага или алюминиевая фольга для подтверждения горизонтального положения.
- Выравнивание необходимо проводить после каждой замены сварочной головки или формы; в процессе производства уровень следует проверять регулярно (еженедельно или ежемесячно), а любые отклонения необходимо оперативно корректировать.
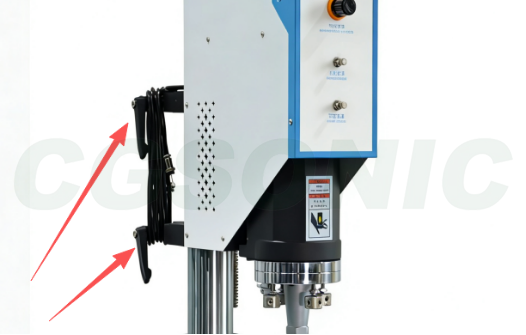
XIV. Общий ход поршня машины
эффект
Управляет всем диапазоном движения корпуса станка при его подъеме или опускании, используется для регулировки начального расстояния и максимального давления вниз между сварочным аппаратом (сварочной головкой) и изделием, а также для определения диапазона регулируемой высоты изделия.
Влияние
- Чрезмерное общее количество инсультов Сварочная головка опускается слишком низко, что увеличивает время цикла и потенциально может привести к превышению эффективного диапазона хода цилиндра.
- Недостаточный общий инсульт : Сварочная головка не может достичь изделия, или глубина сварки недостаточна, что приводит к холодной сварке.
предположение
- При переключении на товары разной высоты необходимо заново установить общий ход.
- Сварочная головка устанавливается в соответствии с высотой изделия, чтобы обеспечить возможность легкого подъема и опускания изделия в его самой высокой точке, а также возможность завершения сварки в самой низкой точке.
- Сначала выполните приблизительную настройку общего хода, а затем выполните точную настройку хода для точного позиционирования.
Краткая справочная таблица по 14 параметрам
| Серийный номер | параметр | Разумный диапазон | Влияние адаптации | эффект уменьшения |
| 1 | Давление сварки | Средний (в зависимости от модели) | Пересварка, повреждения от давления и деформация | Плохая пайка, недостаточная прочность. |
| 2 | Время задержки 1 | 0,1-0,5 с | снижение производственных мощностей | Надавливание, перемещение товара |
| 3 | Время сварки | 0,1-1,2 с | Обгоревшие, заусенцы, деформированные | Плохая пайка, недостаточная прочность. |
| 4 | Время удержания | 0,2-0,8 с | замедлять | Растрескивание сварных швов и обратное деформирование. |
| 5 | амплитуда | 30%-80% | Горящий материал, растрескивание тонких стен | Плохая пайка, слабое соединение. |
| 6 | Режим сварки | Время/Энергия/Глубина | Выберите в зависимости от ситуации. | |
| 7 | скорость снижения | 30%-70% | Смещение продукта, трещины | замедлять |
| 8 | Падающий буфер | Положение клапана: 1-3 оборота | замедлять | Удар, вдавливание |
| 9 | Срабатывающее давление | Немного ниже давления сварки. | Проскальзывание, холодное паяное соединение | Преждевременные колебания и нестабильность |
| 10 | Время задержки 2 | 0,05-0,5 с | Более медленный темп, травмы от сдавливания | Проскальзывание, холодное паяное соединение |
| 11 | Вторичное встряхивание | 0,05-0,2 с | Повышение температуры сварочной головки и износ | Адгезия, смещение позиционирования |
| 12 | Незначительные корректировки маршрута. | шаг 0,1 мм | Перепайка, повреждение от давления | Недостаточный контакт, некачественная пайка. |
| 13 | Горизонтальная калибровка | тест самоклеящейся бумаги | Должна быть униформа | |
| 14 | Полный маршрут | В зависимости от высоты изделия | Более медленный темп, перелет | Невозможно сварить, некачественный сварной шов |
Дерево решений по настройке параметров
При обнаружении дефектов сварки проверка в следующей последовательности может выявить 90% проблем:
① Сушка сырья (ABS/PC 80-100°C, 2-4 часа) → ② Зазоры и позиционирование изделия → ③ Состояние сварочной головки/нижнего вала (износ, резонанс, уровень) → ④ Три основных параметра: давление, время и амплитуда → ⑤ Вторичные параметры, такие как удержание давления, буферизация и ход
Во-первых, исключите три основные категории проблем: материалы, позиционирование и пресс-формы Перед настройкой параметров необходимо выполнить следующие действия. Изменение порядка действий приведет к пустой трате времени в неправильном направлении.
Общие шаги отладки
- Прежде всего, убедитесь, что сварочная головка и нижнее крепление формы установлены на место и что положение изделия не смещено.
- На начальном этапе установите давление и амплитуду на средние значения, постепенно увеличивая время сварки.
- Сначала проверьте внешний вид: на наличие следов ожогов, заусенцев или вмятин; затем проведите испытание на прочность сварного шва.
- Недостаточная мощность: в первую очередь увеличивайте время или амплитуду незначительно и избегайте слишком резких изменений параметров за один раз.
- Если сварочный материал выгорел: уменьшите время, амплитуду или давление.
- После правильной настройки параметров сохраните формулу для дальнейшего использования при смене продукта.
Распространенные ошибки отладки
- Они немедленно установили время и амплитуду на максимум, что напрямую повредило изделие.
- Проверка только внешнего вида сварного шва без проведения испытания на прочность приводит к большому количеству некачественно сварных швов.
- Корректировка только времени, без учета координации давления, амплитуды и удержания давления.
- Были изменены поступающие материалы, но использовались старые параметры, что привело к дефектам в партии продукции.
- Без сохранения формулы вам придется каждый раз начинать все с нуля при смене продуктов, что неэффективно и чревато ошибками.
Часто задаваемые вопросы (FAQ)
В: С какого параметра следует начать при настройке параметров ультразвуковой сварки?
А: Мы рекомендуем следовать принципу «сначала позиционирование, затем параметры». Сначала убедитесь, что сварочная головка и нижняя форма установлены на месте и что изделие правильно расположено. Затем установите давление и амплитуду на средний уровень и постепенно увеличивайте время сварки. Сначала проверьте внешний вид (отсутствие следов пригорания, заусенцев или следов давления), а затем проведите испытание на прочность. Установка времени и амплитуды на максимум сразу — распространенная ошибка новичков, которая напрямую повредит изделие.
В: Какое оптимальное время сварки?
А: Абсолютного значения нет; оно зависит от толщины стенки изделия, материала и зоны сварки. Для небольших, тонких деталей обычно это 0,1-0,4 секунды; для средних и больших деталей — 0,4-1,2 секунды. Принцип регулировки заключается в том, чтобы начать с короткого времени и постепенно его увеличивать. Если появляется пригорание или чрезмерные заусенцы, немедленно скорректируйте время. Самая распространенная ошибка новичков — это установка времени более 1,5 секунд сразу, что приведет к прогоранию материала.
В: Как отрегулировать процент амплитуды?
A: Для твердых пластмасс (ПК, АБС) требуется более высокая амплитуда (60–80%), в то время как для мягких пластмасс (ПП, ПЭ, нетканые материалы) следует использовать более низкую амплитуду (30–50%). Рекомендуется начинать со средней настройки оборудования (обычно 50%), а затем корректировать ее в большую или меньшую сторону при возникновении проблем. Не следует сразу начинать с максимальной амплитуды. Чрезмерная амплитуда может привести к растрескиванию тонкостенных деталей и ускорить износ сварочной головки.
В: Как выбрать между режимами «Время», «Энергетический режим» и «Глубина»?
A: В режиме «Время» ультразвук излучается в течение фиксированного времени, подходит для изделий со стабильными размерами и хорошей однородностью материала; это наиболее распространенный режим. В режиме «Энергия» излучается суммарная энергия, которая может компенсировать колебания напряжения питания и подходит для массового производства со стабильными требованиями к качеству. В режиме «Глубина» контролируется глубина залегания сварочной головки, подходит для сценариев со строгими требованиями к общей высоте изделия и переливу материала. Новичкам следует начинать с режима «Время» для отладки, а для обеспечения стабильности массового производства отдавать приоритет режиму «Энергия» или режиму «Глубина».
В: В чем разница между давлением срабатывания, временем задержки один и временем задержки два?
А: Эти три параметра контролируют последовательность начала сварки. Первая задержка — это время ожидания от нажатия кнопки до опускания сварочной головки (0,1–0,5 с), позволяющее оператору убедиться в стабильности изделия. Вторая задержка Это задержка предварительного давления (0,05-0,5 с) от момента прижима сварочной головки к изделию до начала ультразвукового воздействия, позволяющая изделию полностью приклеиться. Спусковое давление Ультразвуковой запуск происходит только после того, как сварочная головка достигнет заданного давления (доступно только в моделях высокого класса), что обеспечивает адгезию до начала вибрации. Совместное использование этих трех параметров может предотвратить такие отклонения, как давление на руку, проскальзывание и неполные сварные швы.
В: Какова цель вторичной вибрации (время очистки сварочной головки)?
A: После сварки ультразвуковые волны снова излучаются в течение короткого времени, чтобы стряхнуть остатки продукта или расплавленный материал, прилипшие к сварочной головке, предотвращая влияние прилипания материала на позиционирование в следующем цикле. Эта настройка обязательна для легко склеиваемых материалов из полипропилена (PP) и полиэтилена (PE); для твердых пластмасс (ABS, PC), которые, как правило, плохо склеиваются, допустима настройка 0. Обычно используется настройка 0,05-0,2 секунды; чрезмерно длительные настройки ускорят износ сварочной головки и повышение температуры.
В: Нужно ли сохранять рецепт после изменения параметров?
- А: Важно сохранять настройки. После настройки параметров для каждого продукта рекомендуется сохранять их в оборудовании в виде именованной формулы (например, "ABS-shell-A1-formula"). Это позволяет использовать их напрямую при смене продуктов, избегая необходимости повторной настройки каждый раз. При изменении партии материалов для литья под давлением необходимо повторно проверять параметры; старую формулу нельзя применять напрямую.