














Как выбрать оборудование для ультразвуковой сварки: пошаговое руководство из 7 пунктов и контрольный список типичных ошибок (издание 2026 года)
Об этой статье
Составил Ли Йонг, инженер по ультразвуковой сварке.Шэньчжэнь Чэнгуань яКомпания Intelligent Ultrasonic Equipment Co., Ltd. обладает 22-летним опытом в области ввода в эксплуатацию производственных линий и повышения производительности, реализовав более 10 000 сварочных проектов, охватывающих более 100 000 сварных изделий. Содержание данной статьи основано на реальных примерах из практики производственных линий и проверке параметров.
Оглавление
- Подтвердите материалы, которые будут свариваться — это важнейший фактор при выборе.
- Выберите подходящую рабочую частоту — 20 кГц / 35 кГц / 40 кГц
- Подберите мощность сварочного аппарата в соответствии с зоной сварки, чтобы избежать холодной сварки и переваривания.
- Выберите тип станка в зависимости от объема производства — пневматический / сервоприводный / нестандартный
- Сосредоточьтесь на основных функциях генератора — «мозге» машины.
- Звуковые сигналы и инструментальные приспособления — то, что в конечном итоге определяет качество сварки.
- Оцените надежность поставщиков и качество послепродажного обслуживания.
- Блок-схема принятия решения о выборе
- Справочная таблица сравнения оборудования
- Контрольный список распространенных ошибок и типичных подводных камней при выборе.
- Часто задаваемые вопросы (FAQ)
- Краткое содержание
Выбор ультразвуковая сварка Выбор оборудования — одно из важнейших решений, которое принимает производитель пластмасс перед запуском производственной линии. Правильный выбор обеспечит стабильную работу линии, высокую производительность и низкие затраты на техническое обслуживание. Неправильный выбор приведет к холодной сварке, переплавке и частым поломкам — потери от простоев значительно перевешивают разницу в цене оборудования.
В этом руководстве процесс выбора разбит на 7 основных этапов, от подтверждения материалов до оценки поставщиков. В нем объясняется логика принятия решений и моменты, на которые следует обращать внимание на каждом этапе, а в заключение приводится блок-схема процесса выбора и справочная таблица сравнения оборудования, которые помогут вам принять правильное решение перед покупкой.
1. Подтвердите материалы, которые будут свариваться — это важнейший фактор при выборе.
Первым фактором при выборе является материал. Различные виды пластмасс сильно отличаются по температуре плавления, модулю упругости и теплопроводности, которые напрямую определяют частоту, мощность и конструкцию рупора, необходимые для работы оборудования.
Ключевые моменты принятия решений
- Определите материал, который необходимо сварить: для жестких пластмасс, таких как ABS и PC, требуется большая энергия сварки; для мягких пластмасс, таких как PP и PE, требуется меньше энергии, но необходим более точный контроль амплитуды.
- Подтвердите требования к качеству сварки: должна ли прочность сварного шва соответствовать стандартам испытаний на растяжение? Требуется ли герметизация (воздухонепроницаемость/водонепроницаемость)? Должен ли внешний вид быть свободен от следов давления, следов пригорания и облоя?
- Определите, соединяются ли разнородные материалы: температуры плавления двух материалов должны отличаться не более чем на 20 °C, иначе надежное соединение будет трудно обеспечить. Некоторые комбинации (например, ПТФЭ с любым пластиком) практически невозможно сварить ультразвуковым методом.
| Материал | Сложности сварки | Необходимая энергия | Примечания |
| АБС | Низкий | Середина | Проще всего сваривать; очень универсален. |
| Поликарбонат (ПК) | Середина | Высокий | Высокая температура плавления; требуется высокая мощность. |
| ПС (полистирол) | Низкий | Низкий | Легко сваривается, но склонен к хрупкому растрескиванию. |
| ПП (полипропилен) | Высокий | Низкий–Средний | Обладает высокой эластичностью; требует высокой частоты и малой амплитуды. |
| ПЭ (полиэтилен) | Высокий | Низкий–Средний | Низкая температура плавления, но плохая теплопроводность. |
| ПА (нейлон) | Средне-высокий | Высокий | Обладает высокой гигроскопичностью; перед сваркой необходимо высушить материал. |
| ПОМ (ацеталь) | Середина | Средне-высокий | Очень жёсткий; требует точной амплитуды. |
| ПММА (акрил) | Середина | Середина | Для косметических деталей необходимо предотвратить образование пузырьков. |
| ПТФЭ (тефлон) | Чрезвычайно сложно | - | Сварка ультразвуком практически невозможна. |
Совет: если вы не уверены в возможности сварки материала, отправка образцов для бесплатной пробной сварки — самый недорогой способ это выяснить. Любой уважающий себя поставщик должен предлагать эту услугу.
2. Выберите правильную рабочую частоту — 20 кГц / 35 кГц / 40 кГц
Частота напрямую определяет вибрационные характеристики. Ультразвуковое сварочное оборудование обычно выпускается в трех частотных диапазонах — 20 кГц, 35 кГц и 40 кГц — каждый из которых имеет свой оптимальный диапазон.
| Частота | Амплитудные характеристики | Подходящие продукты | Преимущества | Ограничения |
| 20 кГц | Большая амплитуда, высокая энергия | Пластиковые детали среднего и крупного размера, толстостенные изделия, автомобильные компоненты, корпуса бытовой техники. | Наиболее универсальные; самые распространенные машины на рынке; запчасти легко найти. | Склонность к чрезмерной сварке и повреждению от давления хрупких мелких деталей. |
| 35 кГц | Средняя амплитуда | Косметические детали среднего размера, электронные комплектующие, медицинские приборы | Обеспечивает баланс мощности и точности; минимизирует косметические повреждения. | Меньше вариантов оборудования, чем при 20 кГц. |
| 40kHz | Малая амплитуда, высокая точность. | Мелкие тонкостенные детали, прецизионная электроника, микросенсоры, косметическая упаковка. | Меньше повреждений от ожогов и следов от давления; более тонкие сварочные швы. | Ограниченная энергия; не подходит для больших площадей. |
Общее правило: для крупных деталей выбирайте низкую частоту (20 кГц), а для мелких, тонких деталей — высокую. Если размеры вашей продукции варьируются в широких пределах, рассмотрите возможность использования двухчастотного оборудования или нескольких станков с разными частотами.
3. Подберите мощность сварочного аппарата в соответствии с зоной сварки, избегая холодной сварки и переваривания.
Неправильный выбор мощности — одна из самых распространенных ошибок. Слишком низкая мощность приводит к холодной сварке; слишком высокая — к переплавке и следам пригорания. И то, и другое приводит к дефектам партии.
| Размер зоны сварки | Рекомендуемая мощность | Типичные области применения |
| В пределах 50 мм | 800–1200 Вт | Корпуса для мелкой электроники, упаковка датчиков, детали для игрушек. |
| 50–100 мм | 1200–1500 Вт | Автомобильные датчики, корпуса зарядных устройств, крышки аккумуляторных батарей |
| 100–150 мм | 1500–2600 Вт | Корпуса бытовой техники, медицинские приборы, детали интерьера автомобилей. |
| Выше 150 мм | 2600–3000 Вт+ | Автомобильные бамперы, большие резервуары для воды, промышленные контейнеры |
Совет: при непрерывном серийном производстве оставляйте запас мощности в 20%. Работа на полной нагрузке приводит к срабатыванию сигнализации о перегрузке генератора и сокращает срок службы компонентов. Например, для детали с зоной сварки 120 мм выбирайте станок мощностью 2000 Вт, а не тот, который едва достигает 1500 Вт.
4. Выберите тип станка в зависимости от объема производства — пневматический / сервоприводный / нестандартный
Размер производственной партии напрямую определяет, следует ли вам выбрать стандартный пневматический станок или прецизионный сервоприводной станок — и разница в бюджете существенна.
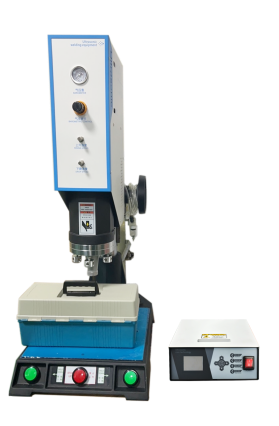
| Тип машины | Способ привода | Точность | Подходящие сценарии | Ценовой диапазон |
| Настольный пневматический ультразвуковой сварочный аппарат | Цилиндрический привод | ±0,05 мм | Создание прототипов небольшими партиями, пилотные запуски, проверка результатов НИОКР. | Низкий |
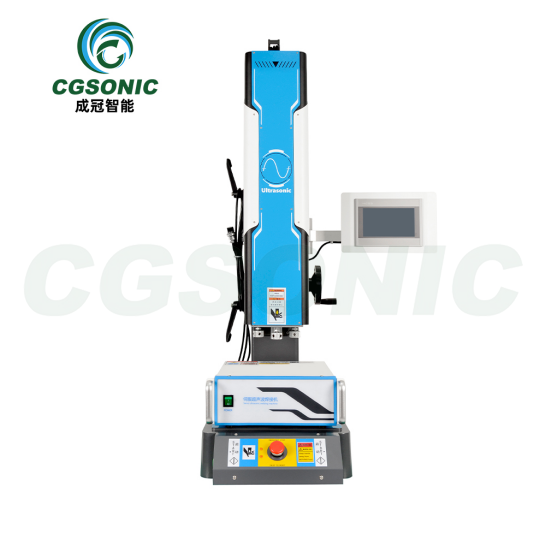
| Сервоультразвуковой сварочный аппарат | сервопривод | ±0,01 мм | Крупномасштабное производство, продукция со строгими требованиями к качеству. | Средне-высокий |
| Специализированная интегрированная ультразвуковая система | изготовлено на заказ | Разработано в соответствии с требованиями. | Автоматизированные линии, одновременная сварка на нескольких станциях. | Высокая цена (за проект) |
Ключевые отличия
- Пневматический тип: давление создается за счет давления в цилиндре. Простая конструкция, легкость в эксплуатации, низкие затраты на техническое обслуживание. Однако глубина сварки зависит от колебаний давления воздуха, поэтому стабильность результатов ограничена. Подходит для годовых объемов производства менее 50 000 штук.
- Сервопривод: сервомотор точно контролирует расстояние и скорость перемещения, обеспечивая точность глубины сварки 0,01 мм. Он поддерживает многоступенчатые профили сварки (быстрое приближение → медленное нажатие → удержание → постепенное отпускание) и обеспечивает превосходную стабильность — подходит для годовых объемов производства свыше 100 000 штук или строгих требований к качеству (медицинские изделия, детали безопасности автомобилей и т. д.).
- Индивидуально разработанная интегрированная система: встраивает модуль ультразвуковой сварки в автоматизированную линию, сочетая его с роботами, поворотными столами и системой визуального контроля для полностью автоматизированного производства. Подходит для крупномасштабного производства с годовым объемом более 500 000 единиц.
Совет: не стоит слепо гнаться за высокотехнологичными станками. Пневматический станок вполне подходит для простых изделий, выпускаемых небольшими партиями — чрезмерная покупка сервоприводных станков только увеличит бюджетную нагрузку и сложность обслуживания. И наоборот, использование пневматического станка для производства высокоточных изделий в больших объемах приводит к нестабильности выхода годной продукции, а потери от простоев значительно перевешивают разницу в цене.
5. Сосредоточьтесь на основных функциях генератора — «мозге» машины.
Генератор — это «мозг» ультразвукового сварочного аппарата: он преобразует сетевое напряжение в высокочастотный электрический сигнал для привода преобразователя. Разница в производительности между новыми и старыми генераторами велика и напрямую определяет стабильность сварки.
Функции генератора необходимо проверить перед покупкой.
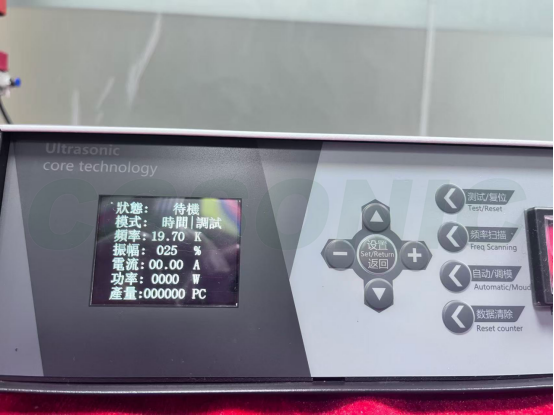
- Автоматическое отслеживание частоты (цифровой генератор): автоматически фиксируется на резонансной частоте преобразователя, обеспечивая стабильную работу в течение длительных периодов времени. Старые аналоговые устройства требуют ручной настройки, подвержены дрейфу во время производства и обеспечивают нестабильное качество сварки.
- Несколько режимов сварки:
- Режим по времени: остановка в заданное время — подходит для стандартных изделий из стабильных материалов.
- Энергетический режим: остановка при заданном уровне энергии — компенсирует колебания параметров партии материала и стабилизирует выход годной продукции.
- Режим глубины: остановка на заданной глубине сварки — подходит для изделий с жесткими требованиями к размерам.
- Сохранение параметров рецептов: параметры для разных продуктов сохраняются отдельно и вызываются одним нажатием клавиши при переключении продуктов, что позволяет избежать повторной настройки. Выберите станок, способный хранить не менее 10 рецептов.
- Сигнализация и защита от перегрузки: автоматическое отключение и защита аппарата при возникновении сварочных дефектов (удар сварочного излучателя о приспособление, пропуск материала и т. д.), предотвращающие повреждение излучателя и преобразователя.
- Вывод данных о сварке: высокопроизводительные генераторы могут выдавать данные об энергии, времени и глубине для каждого сварного шва, поддерживая интеграцию с MES-системами для обеспечения прослеживаемости качества.
Совет: категорически избегайте старых аналоговых генераторов. Они на 20–30% дешевле, но обладают плохой помехоустойчивостью, частым дрейфом параметров и отсутствием возможности отслеживания данных. В массовом производстве потери от брака из-за нестабильной сварки значительно превышают разницу в цене.
6. Звуковые сигналы и инструментальные приспособления — то, что в конечном итоге определяет качество сварки.
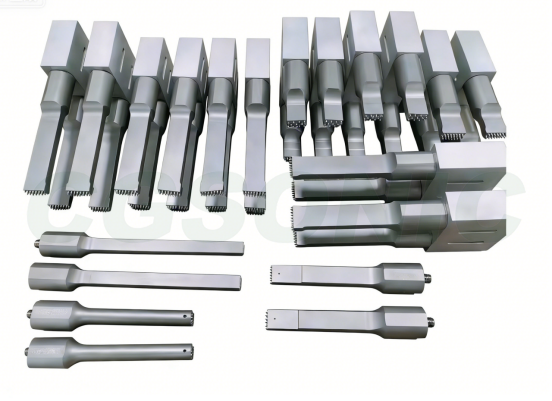
Даже самый лучший основной узел не сможет изготавливать качественные детали без хорошего сонотрода и оснастки. Сонотрод и инструментальная оснастка — это наиболее часто упускаемая из виду часть при выборе, хотя они оказывают огромное влияние на качество сварки.
Сравнение материалов для рогов
| Материал | Срок службы | Цена | Подходящие сценарии |
| Алюминиевый сплав | Средний уровень (100 000–300 000 циклов) | Низкий | Небольшие и средние партии, прототипирование |
| Титановый сплав | Длительный срок службы (500 000–1 000 000+ циклов) | Средне-высокий | Непрерывное крупносерийное производство, высокие требования к усталостной прочности. |
| Легированная сталь | Длинный | Середина | Особые условия эксплуатации, сопровождающиеся сильным износом, но при этом тяжелые и сложные в обработке. |
Точки выбора рупоров и светильников
- Для изделий неправильной формы чаще всего требуются специальные держатели и позиционирующие приспособления: стандартные держатели подходят только для плоских, правильных сварочных поверхностей; изделия с изогнутыми, ступенчатыми или многоточечными сварными швами должны изготавливаться по индивидуальному заказу. Перед покупкой уточните у поставщика возможность изготовления держателей на заказ.
- Для непрерывного крупносерийного производства в первую очередь следует выбирать титановые рожки: ресурс титана по усталости в 3–5 раз выше, чем у алюминия, поэтому, хотя цена за единицу выше, фактическая стоимость детали ниже, а время простоя на замену рожка сокращается.
- Точность закрепки (приспособления) имеет решающее значение: точность позиционирования приспособления напрямую влияет на выравнивание сварного шва. Рекомендуется использовать приспособления, изготовленные на станках с ЧПУ, в сочетании с установочными штифтами или вакуумным зажимом детали.
- Конструкция рупора и согласование частот: рупор на 20 кГц довольно большой (примерно 130–250 мм общей длины), тогда как рупор на 40 кГц меньше (примерно 50–90 мм); конструкция должна обеспечивать точность резонанса на уровне половины длины волны.
Совет: перед покупкой уточните, может ли поставщик разработать рупоры и крепления на заказ по вашим чертежам, и запросите отчет по конечно-элементному анализу (FEA) рупора, чтобы проверить равномерность резонансной частоты и распределения амплитуды.
7. Оцените надежность поставщиков и качество послепродажного обслуживания.
Дешевое оборудование позволяет сэкономить деньги на начальном этапе, но при массовом производстве часто выходит из строя, что приводит к простоям и потерям. Оценка поставщиков — это последний этап процесса выбора, и именно здесь проще всего попасть в ловушку.
Контрольный список для оценки поставщика
| Оценочный пункт | Ключевой вопрос | Стандарт квалификации |
| Предпродажное прототипирование | Можете предоставить образцы сварочных испытаний? | Бесплатное или недорогое прототипирование с отчетом о тестировании. |
| Гарантийный период | Каков срок гарантии на основные компоненты (генератор, преобразователь)? | ≥12 месяцев, включая ремонт на месте. |
| Поставка запчастей | Каков срок поставки расходных материалов, таких как излучатели и преобразователи? | Стандартные детали: ≤7 дней; детали, изготовленные на заказ: ≤15 дней. |
| Техническая поддержка | Доступны ли онлайн-инструкции по вводу в эксплуатацию? Проводится ли обучение на месте? | Круглосуточная онлайн-поддержка + бесплатные выезды специалистов в течение первого года. |
| Разработка на заказ | Поддерживается ли разработка нестандартных проектов на заказ? | Собственная команда дизайнеров, способная создавать проектные чертежи. |
| Опыт работы в отрасли | Есть ли в этой же отрасли примеры успешного развития? | Возможны отзывы клиентов или выезд на место. |
| Сертификаты | Имеет ли оборудование сертификаты CE/ISO? | Сертификация CE является обязательной для экспортируемой продукции. |
Совет: сравните предложения как минимум трех поставщиков и получите от каждого отчет о тестировании прототипа, прежде чем принимать решение. Никогда не сравнивайте только цену — несколько тысяч юаней, сэкономленных на оборудовании, могут быть сведены на нет одной остановкой линии, которая обойдется в десятки тысяч.
Блок-схема принятия решения о выборе
Подтвердите сварочные материалы и требования к качеству.
→
Определите, можно ли сваривать данный материал ультразвуковым методом.
→
Выберите частоту в зависимости от размера продукта.
→
Выбор мощности в зависимости от зоны сварки.
→
Выберите тип оборудования по объему производства.
→
Подтвердите работу генератора.
→
Подтвердите наличие звукового сигнала и светильников.
→
Оцените поставщиков.
→
Оформите заказ
Следуйте этому алгоритму шаг за шагом — на каждом шаге есть четкие критерии принятия решений, поэтому ничто важное не останется без внимания.
| Размер выбора | Базовая конфигурация | Стандартная конфигурация | Высококлассная конфигурация |
| Частота | 20 кГц | 20 кГц / 35 кГц | 20 кГц + 40 кГц, двойная частота |
| Власть | 800–1200 Вт | 1500–2600 Вт | 3000 Вт+ (с запасом) |
| Способ привода | Пневматический | Пневматический / Сервопривод | Сервопривод (многоступенчатые профили) |
| Генератор | Цифровое отслеживание частоты | Цифровое отслеживание + несколько режимов | Цифровые технологии + вывод данных + интеграция с MES |
| Материал для рога | Алюминиевый сплав | Титановый сплав | Титановый сплав + конструкция, оптимизированная методом конечных элементов |
| Прибор | Стандартное гнездо | CNC-настраиваемое гнездо | Вакуумный фиксатор + визуальное позиционирование |
| Применимый объем |
| 50 000–500 000 штук в год | >500 000 штук в год |
| Бюджетная ссылка | Низкий | Середина | Высокий |
Контрольный список распространенных ошибок и типичных подводных камней при выборе.
Ошибка 1: Сравнение только цен без проведения сварочных испытаний на физических образцах.
Даже при идентичных технических характеристиках оборудование от разных поставщиков может значительно отличаться по результатам сварки. Цифры в спецификации не могут заменить реальную проверку прототипа. Правильный подход: попросите как минимум 3 поставщиков провести сварочные испытания на ваших реальных образцах и сравните прочность сварного шва, внешний вид и предел текучести.
Ошибка 2: Экономия бюджета и выбор недостаточно мощного оборудования.
Недостаточная мощность приводит к постоянным дефектам холодной сварки и упорно высокому проценту брака. Несколько тысяч юаней, сэкономленных на оборудовании, могут быть потрачены на брак в течение месяца. Правильный подход: подбирать мощность в соответствии с площадью сварки и оставлять запас в 20%.
Ошибка 3: Сосредоточение внимания только на цене основного оборудования, игнорируя качество звукового сигнала и осветительных приборов.
Качество сварного шва определяется качеством используемых рупоров и приспособлений. Некачественный рупор имеет неравномерное распределение амплитуды, что приводит к локальному пересвариванию и локальному холодному сварному шву. Правильный подход: включить стоимость рупоров и приспособлений в общий бюджет и потребовать от поставщика отчет по конечно-элементному анализу (FEA) рупоров.
Ошибка 4: Слепая покупка высококачественных сервоприводных станков для простых изделий, выпускаемых в небольших объемах.
Сервоприводные станки отличаются высокой точностью, но для простых изделий такая точность излишня. Дополнительные средства лучше потратить на более качественный рупор или запасные части. Правильный подход: подбирайте тип станка в соответствии с вашими требованиями к объему производства и качеству, избегайте переплаты за неиспользуемые возможности.
Ошибка 5: Недостаточная оценка возможностей поставщика по послепродажному обслуживанию — некому отремонтировать оборудование в случае поломки.
В условиях массового производства каждый час простоя может стоить тысячи юаней. Если поставщик не может оперативно предоставить запчасти или техническую поддержку, потери будут только расти. Правильный подход: перед подписанием договора необходимо уточнить условия гарантии, сроки поставки запчастей и время ответа технической поддержки.
Часто задаваемые вопросы (FAQ)
В1: В чем разница между ультразвуковыми сварочными аппаратами с частотой 20 кГц и 40 кГц?
Станок с частотой 20 кГц обеспечивает высокую энергию вибрации, подходящую для обработки пластиковых деталей среднего и большого размера, а также толстостенных изделий — это основной тип станков на рынке. Станок с частотой 40 кГц имеет меньшую амплитуду, подходящую для обработки мелких тонкостенных деталей, декоративных элементов и электронных компонентов, уменьшая повреждения от ожогов и следы от давления. Вкратце: низкая частота для крупных деталей, высокая частота для мелких, тонких деталей.
В2: Как выбрать мощность ультразвуковой сварки?
Для сварочных работ с зазорами до 50 мм выбирайте мощность 800–1200 Вт, для обычных пластиковых изделий среднего размера — 1500–2600 Вт, а для крупных и сложных заготовок — 3000 Вт и выше. При непрерывном серийном производстве оставляйте запас мощности в 20% для предотвращения срабатывания сигнализации о перегрузке генератора.
В3: В чем разница между серво- и пневматическими ультразвуковыми сварочными аппаратами?
Пневматический сварочный аппарат приводится в действие цилиндром: он прост в эксплуатации и экономичен, подходит для мелкосерийного прототипирования и опытных запусков. Сервосварочный аппарат контролирует глубину сварки с помощью серводвигателя, обеспечивая точность 0,01 мм с превосходной стабильностью — подходит для крупносерийного производства и продукции со строгими требованиями к качеству.
Вопрос 4: Какой материал лучше всего подходит для ультразвуковых излучателей?
Алюминиевые сплавы для изготовления рожков экономически выгодны и подходят для мелко- и среднесерийного производства; титановые сплавы имеют в 3-5 раз больший ресурс по усталости, чем алюминиевые, и подходят для непрерывного крупносерийного производства; легированные стали износостойки, но тяжелы и предназначены для особых условий интенсивного износа. Перед покупкой убедитесь, что поставщик может изготовить рожки по вашим чертежам.
В5: Следует ли проводить испытание сварочного прототипа перед покупкой ультразвукового сварочного оборудования?
Настоятельно рекомендуется. Результаты сварки сильно различаются в зависимости от материала и конструкции, и одних только технических характеристик недостаточно, чтобы предсказать, какими будут фактические результаты сварки. Надежные поставщики должны предлагать бесплатные или недорогие пробные сварочные испытания; размещайте официальный заказ только после того, как прототип пройдет проверку.
В6: В чем разница между цифровыми и аналоговыми генераторами?
Цифровой генератор с автоматическим отслеживанием автоматически фиксируется на резонансной частоте преобразователя и сохраняет стабильность в течение длительных циклов сварки; он поддерживает режимы сварки по времени/энергии/глубине и может сохранять рецепты параметров. Аналоговые генераторы обладают плохой помехоустойчивостью, легко подвержены дрейфу в процессе производства и обеспечивают нестабильное качество сварки — их постепенно выводят из эксплуатации.
В7: Какие виды пластика не подходят для ультразвуковой сварки?
Мягкие пластмассы, такие как ПП и ПЭ, можно сваривать, но для этого требуется низкая энергия, и сварка этих материалов затруднительна; материалы, такие как ПТФЭ (тефлон), практически невозможно сварить ультразвуком; при сварке разнородных материалов необходимо убедиться, что их температуры плавления отличаются не более чем на 20 °C, иначе надежное соединение будет затруднено. В случае сомнений, отправка образцов на испытание прототипа — самый безопасный подход.
Краткое содержание
Не существует универсально идеального аппарата для ультразвуковой сварки — есть только тот, который подходит для вашего изделия. Начните выбор с материала: определите, можно ли его сваривать и каковы требования к качеству. Затем выберите частоту в зависимости от размера изделия, мощность в зависимости от зоны сварки и тип аппарата в зависимости от объема производства. Далее внимательно изучите функции генератора и возможности изготовления нестандартных рупоров/приспособлений. Наконец, проверьте поставщика посредством испытаний прототипов.
- Основной принцип: технические характеристики — это лишь справочная информация, а истина — это тестирование физических прототипов. Перед размещением официального заказа проведите полную проверку качества сварки на образцах, чтобы убедиться, что станок стабильно производит продукцию, соответствующую требованиям.