














Зачем нужно изготавливать сварочный ультразвуковой излучатель на заказ? И как долго он служит?
Зачем нужно изготавливать сварочный ультразвуковой излучатель на заказ? И как долго он служит?
Быстрый ответ
Каждый ультразвуковой сварочный излучатель представляет собой настроенный полуволновой резонатор, а не стандартный инструмент, продающийся в розницу. Он должен быть разработан индивидуально, чтобы соответствовать геометрии вашего изделия, частоте аппарата, требуемому распределению амплитуды и месту крепления. Как правило, излучатель необходимо перепроектировать, когда новый продукт изменяет геометрию сварочного шва, площадь контакта, требуемое распределение амплитуды, свойства материала или условия крепления/взаимодействия. Срок службы зависит от материала и режима работы: излучатель из алюминиевого сплава обычно служит 50 000–500 000 сварочных циклов, излучатель из титана — в 3–5 раз дольше, а излучатель из закаленной стали для сварки металлов служит дольше всего, но реальный срок службы определяется уровнем мощности, конструкцией детали, охлаждением и техническим обслуживанием.
Что на самом деле делает ультразвуковой излучатель
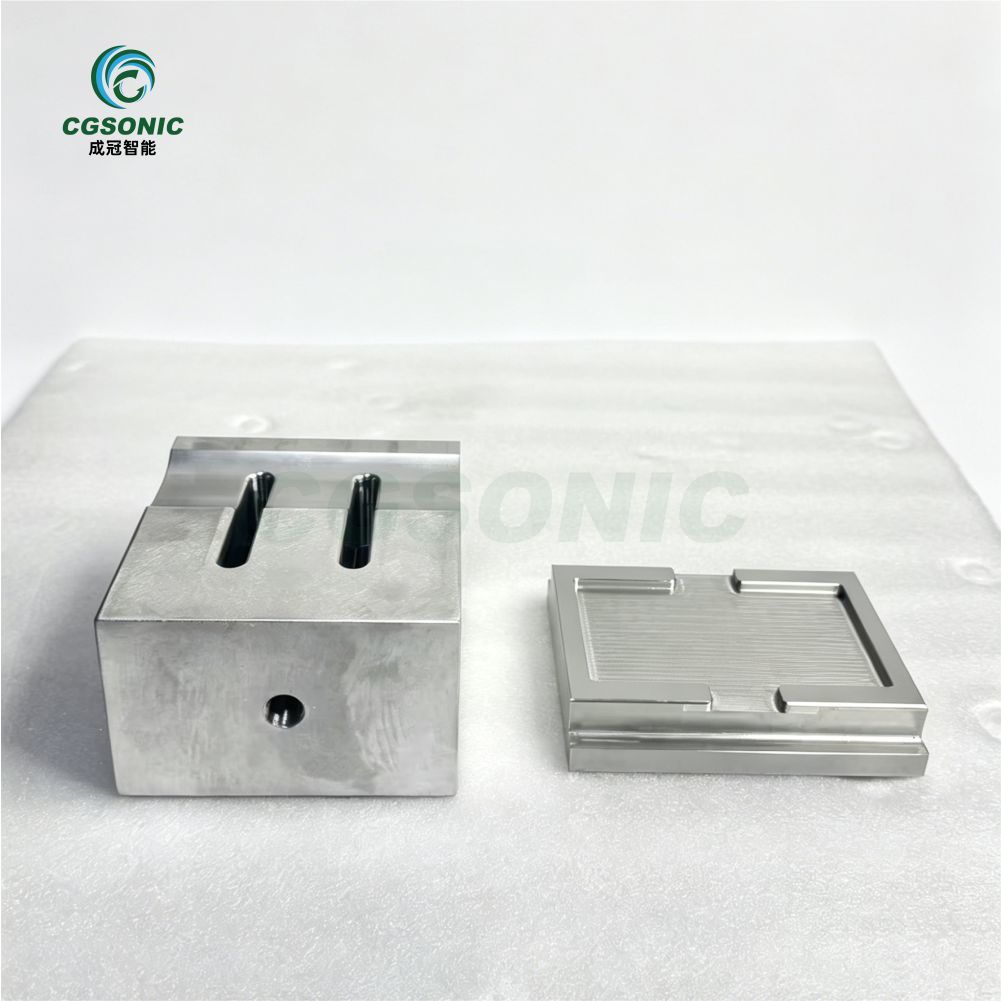
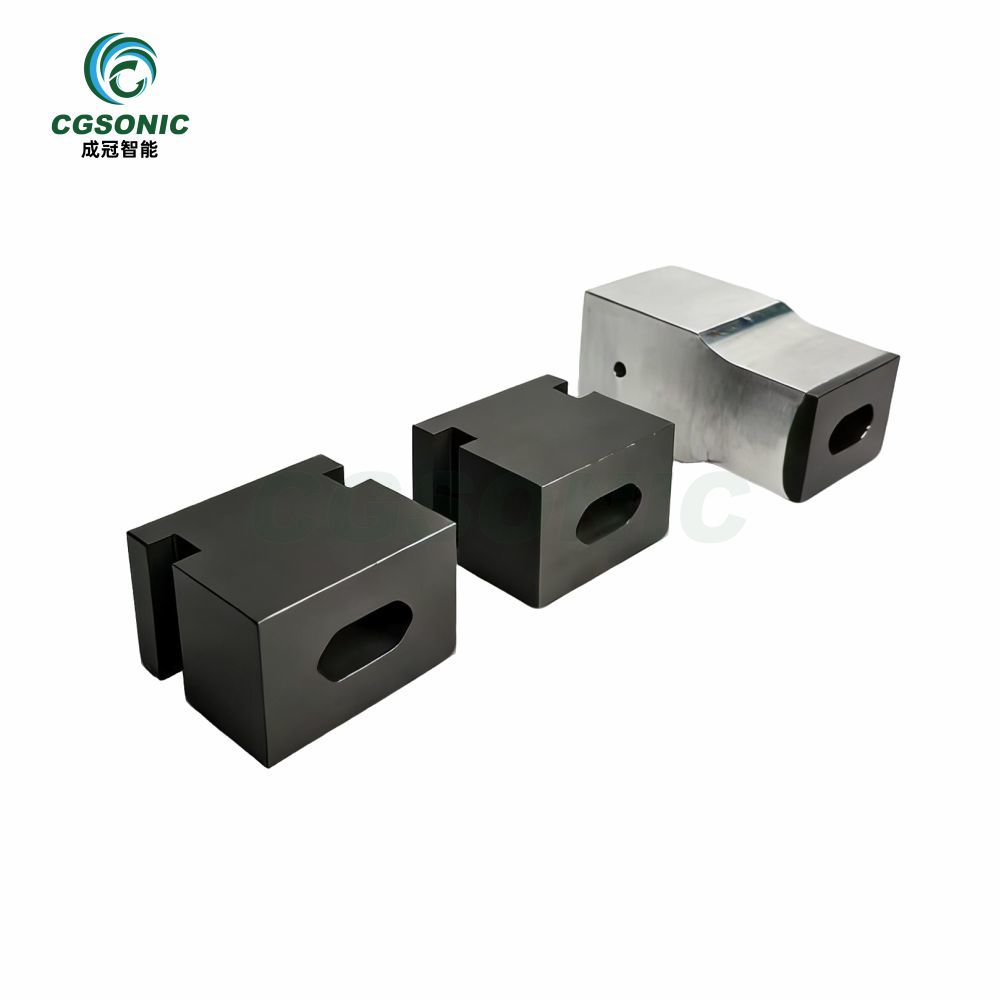
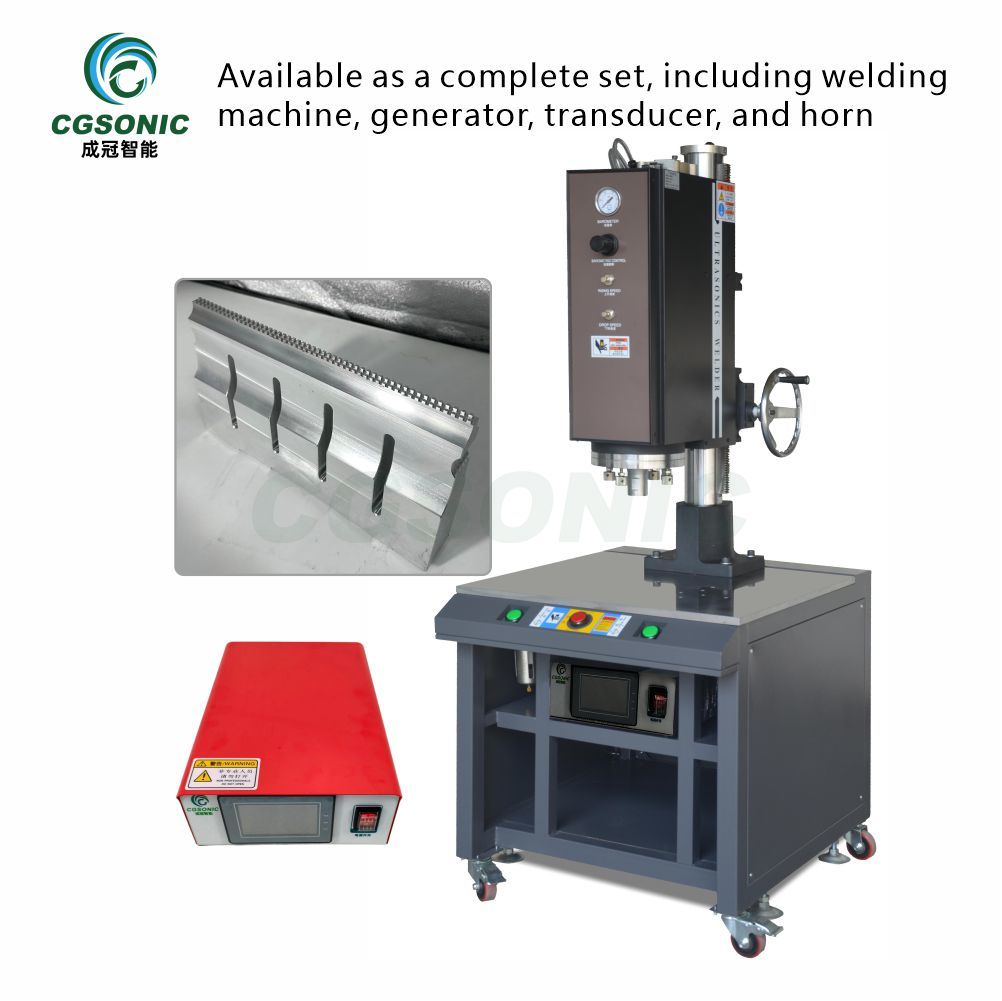
Сонотрода (также называемая рупором) — это металлический инструмент, который соприкасается с деталью. Она принимает механическую вибрацию, создаваемую преобразователем, усиливает её до рабочей амплитуды и передаёт в соединение по контролируемой схеме. Конструкция рупора требует инженерного проектирования, поскольку его геометрия влияет на резонанс, распределение амплитуды, передачу нагрузки и контакт с деталью.
- Это резонатор. Рупор изготавливается таким образом, чтобы резонировать точно на частоте, соответствующей частоте устройства (20 / 35 / 40 кГц). Если длина волны окажется на полволны больше или меньше, он не будет эффективно вибрировать.
- Это формирует амплитуду. Прорезка, ступенчатая обработка и контурирование равномерно распределяют амплитуду по поверхности сварного шва. Раструб, создающий неравномерную амплитуду, сваривает один угол и недоваривает другой.
- Она несёт основную нагрузку. Раструб передаёт всю сварочную силу на деталь, поэтому его геометрия должна быть достаточно жёсткой, чтобы противостоять изгибу и усталости.
Пять причин, почему каждый рог должен быть изготовлен на заказ.
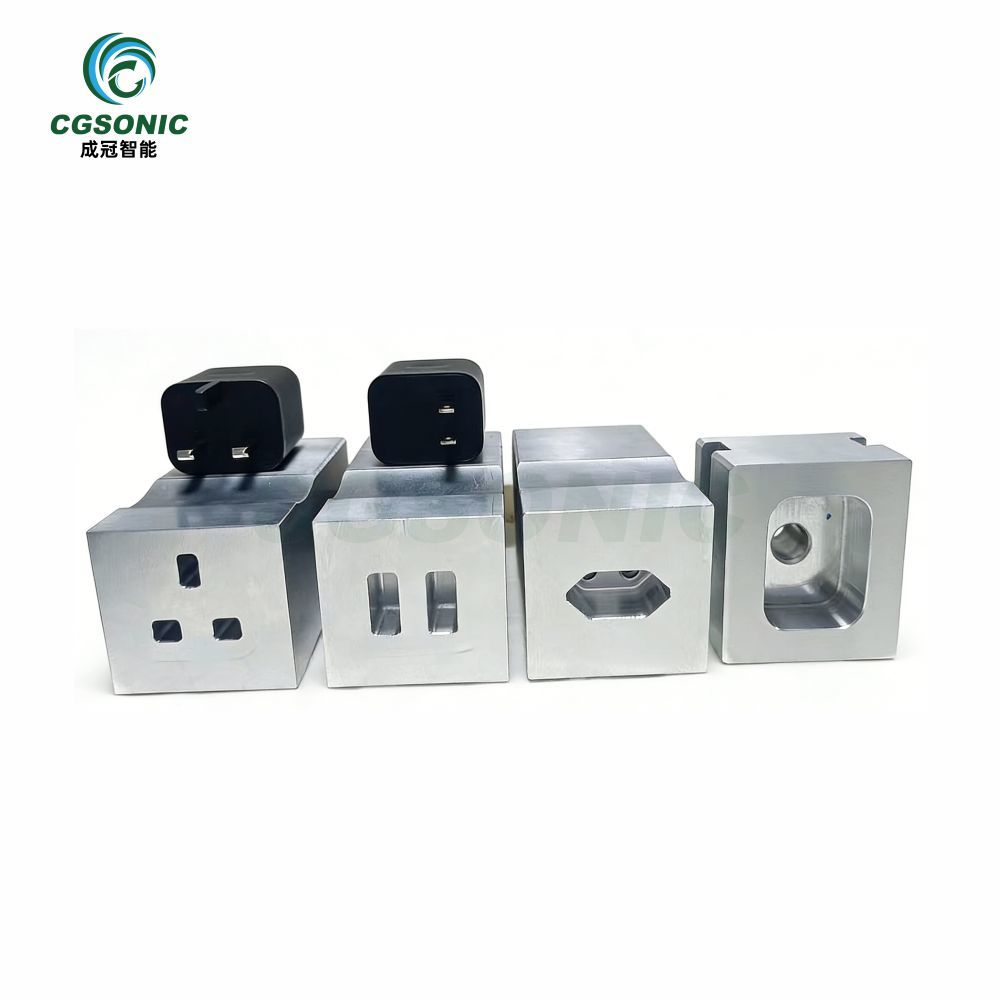
Уникальная геометрия изделия
Поверхность сварного шва должна соответствовать фактическому контуру, ребрам и толщине стенки вашей детали. Два изделия из одного семейства — крышка фильтра диаметром 30 мм и корпус фильтра диаметром 90 мм — требуют совершенно разных поверхностей сварного шва, поскольку линия сварки, опорная конструкция и поведение при деформации различаются.
Настройка частоты фиксируется на этапе проектирования.
Резонансная частота рупора определяется материалом, длиной и распределением массы. После обработки его невозможно перенастроить на верстаке — единственный способ изменить частоту — это контролируемое удаление или добавление материала, что само по себе является этапом индивидуального проектирования. Именно поэтому каждый рупор проектируется для одной рабочей частоты и не может быть переведен между системами с частотой 20 кГц и 40 кГц.
Амплитуда должна быть распределена равномерно.
Равномерное качество сварки означает равномерную амплитуду в каждой точке сварного шва. Изолятор, предназначенный для небольших круглых деталей, создаст горячую точку при использовании на длинной узкой детали, а изолятор, предназначенный для длинных деталей, недоварит узкую деталь. Профилирование амплитуды рассчитывается для каждого изделия с использованием модального анализа и, во многих цехах, проверяется с помощью лазерного виброметра.
Соответствие интерфейса и приспособления
Рупор навинчивается на усилитель с помощью шпильки определенного размера и с требуемым моментом затяжки. Его вес и центр тяжести должны оставаться в пределах возможностей устройства и приспособления. Более тяжелый рупор требует более прочной опорной колонны, а смещенный от центра рупор создает дополнительную нагрузку на преобразователь. Правильная настройка интерфейса является частью индивидуального проектирования, а не второстепенным вопросом.
Требования к материалам и технологическим процессам различаются.
Для сварки абразивного нейлона, армированного стекловолокном, декоративного покрытия из АБС-пластика или медного жгута проводов требуются разные материалы наконечника, покрытия и обработка поверхности. Полированный наконечник для декоративных деталей, твердосплавная вставка для абразивно-наполненных пластмасс и наконечник из закаленной стали для сварки металла — это отдельные конструкции, изготовленные на заказ, даже если монтажные размеры идентичны.
Как долго служит ультразвуковой излучатель?
Единого числового значения нет, поскольку гудок является деталью, подверженной усталостным нагрузкам. Используйте эту таблицу в качестве ориентира для планирования, а не гарантии.
| Материал рога | Типичная продолжительность жизни | | Лучше всего подходит для | Примечания |
| Алюминиевый сплав (7075-T6) | 50 000–500 000 циклов | Пластмассы, нетканые материалы | Легкий, недорогой, быстрее изнашивается. |
| Титановый сплав (Ti-6Al-4V) | 200 000–2 000 000 циклов | Высокомощные абразивные детали | В 3–5 раз больший срок службы алюминия, более высокая стоимость. |
| Закаленная инструментальная сталь | Более 500 000 циклов | Сварка металла | Максимальная износостойкость |
| Керамический/твердосплавный наконечник | Зависит от покрытия | Износостойкие контактные точки | Значительно продлевает срок службы наконечника |
Переведите циклы в календарное время, используя собственное время цикла. Предприятие, производящее 3000 сварок в день, 300 дней в году, потребляет 900 000 циклов в год — поэтому титановый сварочный аппарат может прослужить от одного до двух лет, в то время как алюминиевый аппарат в том же слоте может потребовать замены в течение года.
Шесть факторов, сокращающих срок службы рога
- Чрезмерная амплитуда. Работа рупора сверх расчетной амплитуды ускоряет износ пазов и основания.
- Слишком сильно затянутая или слишком слабо затянутая шпилька. Неправильный момент затяжки шпильки либо растягивает резьбу, либо приводит к износу соединения, и в обоих случаях повреждает основание рога.
- Неправильная центровка блока. Несоосный блок преобразователь-усилитель-рупор нагружает рупор при изгибе.
- Абразивные или стеклонаполненные материалы. Наполненный нейлон и подобные соединения быстро разрушают поверхность сварного шва.
- Недостаточное охлаждение. Непрерывная работа без воздушного охлаждения повышает температуру рупора, а нагретый алюминий теряет жесткость.
- Падение или неаккуратное обращение. Одно падение на твердый пол может привести к внутренней трещине в инструменте без видимых повреждений.
Пять признаков того, что звуковой сигнал нуждается в замене.
При появлении любых из этих признаков замените или отремонтируйте звуковой сигнал. Продолжение эксплуатации неисправного сигнала также может привести к повреждению преобразователя и усилителя.
- Падение амплитуды при той же мощности означает, что рупор перестает эффективно резонировать.
- Видимые трещины, сколы или точечная коррозия сварного шва, особенно вблизи пазов.
- Рост процента брака или снижение прочности сварного шва без изменения технологического процесса.
- Сигналы тревоги перегрузки срабатывают раньше и чаще, чем раньше.
- Показания частоты отклоняются от значения настройки, указанного в сертификате на рупор.
Как продлить срок службы рога
- В соответствии с графиком выполните повторную обработку сварного шва. Легкая шлифовка восстанавливает плоскость и устраняет усталость поверхности до того, как она превратится в трещину.
- Затягивайте шпильки с требуемым моментом и проверяйте его при каждой переборке.
- При интенсивной эксплуатации охлаждайте блок воздухом, а между длительными циклами дайте ему вернуться к комнатной температуре.
- Убедитесь, что стек соосен, и для применений, где важна балансировка вращения или динамическое поведение, проектирование и процесс изготовления рупора должны включать соответствующие проверки балансировки и резонанса, указанные в описании применения.
- Храните рога в мягкой подставке. Обращайтесь с ними бережно, храните рога в защищенной подставке, чтобы предотвратить повреждения от ударов, загрязнение и деформацию сварного шва.
Звуковой сигнал на заказ против стандартного звукового сигнала
| Аспект | Звуковой сигнал на заказ | Стандартный / рог с прикладом |
| Соответствует продукту | Точное соответствие геометрии | Только приблизительные значения |
| Качество сварки | Равномерная амплитуда, стабильные сварные швы. | Риск образования очагов воспаления и ослабления суставов. |
| Продолжительность жизни | Оптимизированная, более длинная версия. | Короче при несоответствии |
| Время выполнения | 1–4 недели (проектирование + механическая обработка) | С полки |
| Первоначальные затраты | Выше | Ниже |
| Лучше всего подходит для Цзин | Производство и критически важные детали | Пробные запуски и создание черновых прототипов |
Часто задаваемые вопросы
В1: Можно ли использовать рожок для изготовления нового продукта, чтобы сэкономить время?
A1: Только для приблизительных испытаний на осуществимость. Стандартный сварочный прибор редко соответствует вашей сварочной линии, поэтому результаты не будут отражать возможности серийного прибора. Никогда не проводите квалификацию продукции и не устанавливайте параметры процесса на стандартном сварочном приборе.
В2: Как часто следует проверять ультразвуковой излучатель?
A2: Визуально проверяйте амплитуду при каждой смене смены и проводите повторные измерения ежемесячно. На линиях с высокой нагрузкой поверхность сварного шва следует обновлять каждые 100 000–300 000 циклов в зависимости от материала.
В3: Почему амплитуда звука рупора со временем уменьшается?
A3: Усталостные трещины и износ поверхности снижают способность рупора резонировать на расчетной амплитуде. Обычно это происходит из-за трещины в пазу или упрочненного основания. Восстановление работоспособности возможно путем шлифовки или повторной настройки; трещина означает необходимость замены.
Вопрос 4: Влияет ли вес сварочного рога на качество сварки?
A4: Да. Масса рупора является одним из ограничений механической конструкции. Конструкция машины, грузоподъемность привода и поддержка инструмента должны быть проверены на соответствие всей подвижной сборке. Колонна может замедлять ход машины вниз. Вес является одним из ограничений конструкции, поэтому титановые рупоры используются там, где важна жесткость по отношению к весу.
Поговорите с нами
Если вам требуется изготовление рупора по индивидуальному заказу для конкретной детали, пришлите нам чертежи изделия, информацию о материале и целевом времени цикла. Наши инженеры могут провести модальный анализ, предложить материал и геометрию рупора, а также изготовить прототип рупора с сертификатом частотных испытаний.